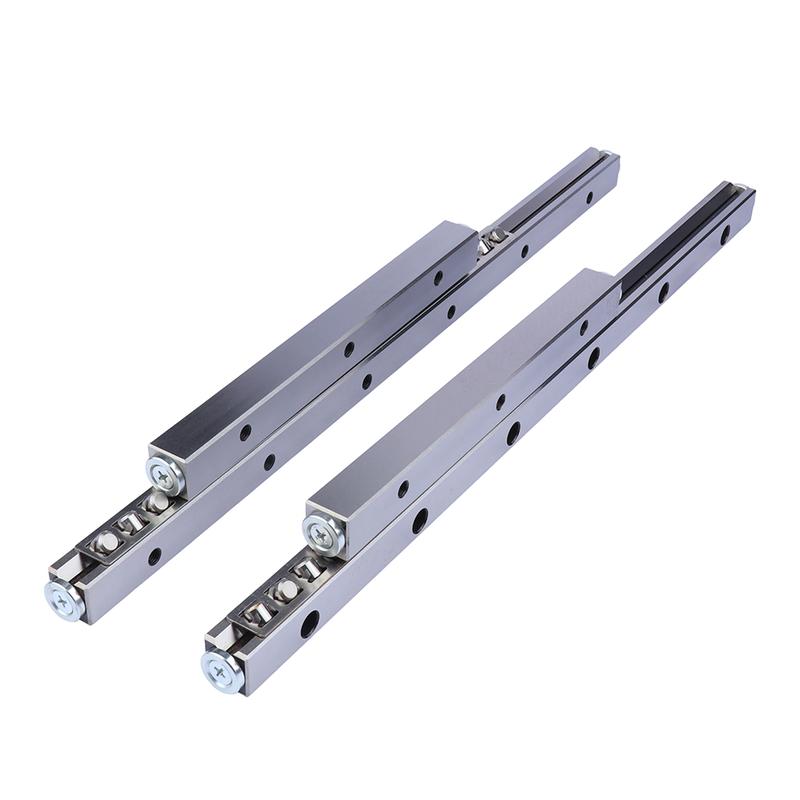
交叉导轨是开放式滚道结构,防尘能力弱,粉尘、切削液、金属碎屑很容易直接进入滚道,造成滚子压伤、轨道剥落、精度快速衰减,使用
交叉导轨配件保养核心:防尘 + 正确润滑 + 保持器保护 + 定期检查预压。下面小编介绍一下:
一、日常点检(每班 / 每日)
1. 外观与运行手感检查
全行程移动滑台,观察有无卡顿、异响、阻力忽大忽小;目视滚道有没有粉尘、铁屑、油污、锈斑、压痕。
2. 保持器(滚子保持架)检查
高速 / 半行程工况,惯性容易造成保持器偏移;每次停机前,全行程来回走几次,把保持器回归导轨中间位置**,防止脱出、滚子掉落;禁止强行把滑台拉出额定行程,会直接散珠报废。
3. 防尘件检查
防尘盖、防尘胶带有无破损、翘起;粉尘 / 切削液环境,防尘罩破损必须立刻停机更换。
4. 安装螺丝
检查固定螺栓有无松动,松动会改变预压,造成精度漂移、局部过载磨损。
二、清洁保养(按环境区分)
1. 普通干净环境
无尘软布擦拭滚道表面;低压干燥压缩空气吹扫滚道缝隙,禁止高压气直冲滚子保持器,防止把滚子吹移位。
2. 粉尘、切削液环境(机加工清洗工位)
先用无尘布 + 无水乙醇 / 异丙醇擦拭滚道,清除油泥、金属粉末;严禁钢丝刷、硬砂纸打磨滚道,会划伤滚道表面,永久损伤精度。
清洁完成后必须重新补润滑脂,不能无油空跑。
3. ❗禁止:带切削液、盐水长期留在导轨表面,容易产生点蚀。
三、润滑保养(关键)
1. 油品选型
常规工况:锂基润滑脂(00 号);洁净室选低发尘专用脂;真空 / 高低温环境选用 PFPE 全氟聚醚脂;严禁不同品牌、不同类型润滑脂混用,会发生化学反应失效THK。
2. 加注方法
把润滑脂均匀涂在导轨滚道,手动往复全行程滑动数次,让油脂均匀填充滚子接触面;多余溢出油脂擦除,避免飞溅吸附粉尘。带注油孔型号,每次少量加注 0.2~0.4ml,不要过量。
3. 润滑周期参考
- 普通室内环境:6 个月或累计移动 1000km,先到为准
- 高频往复、粉尘大:缩短至 2~3 个月
- 洁净室:3 个月
新导轨首次使用前,需要擦掉出厂防锈油,重新加注润滑脂再上机,不要直接带防锈油使用。
四、定期深度保养(3~6 个月)
1. 全行程复测:重复定位精度、直线度,对比初始记录;
2. 检查预压:预压过高阻力大、发热磨损快;预压不足产生间隙、精度下降;不要随意拧紧预压螺丝,微小改动就会大幅改变负载与磨损;
3. 拆解检查(高精密设备):
检查滚子有无磕碰、剥落、压痕;导轨滚道有无点蚀、发白布氏压痕;保持器变形、开裂直接更换;
4. 防锈:长期停机存放,清洁后均匀涂防锈润滑脂,外加防尘罩,避免裸露在潮湿空气中。
五、使用避坑(减少导轨损坏)
1. 严禁冲击、跌落:交叉滚子抗冲击差,撞击会造成滚道布氏压痕,永久产生抖动异响;
2. 不要超行程:必须外加机械限位挡块,不能靠保持器挡止;
3. 禁止单边受力、倾覆力矩过载,会造成局部滚子超负荷,快速剥落;
4. 配对导轨整组使用,不同组别导轨不要随意互换混用,精度会变差。
六、故障快速判断
- 运行异响、阻力波动:大概率粉尘进入滚道 / 保持器偏移 / 滚道压伤
- 精度下降、间隙变大:预压松动,或滚子、滚道疲劳剥落
- 局部卡顿:滚道划痕、金属碎屑卡在滚子间隙


 公司简介
 企业文化
 企业形象
 荣誉资质
 合作客户
 画册下载

 公司动态
 行业资讯
 常见问题